
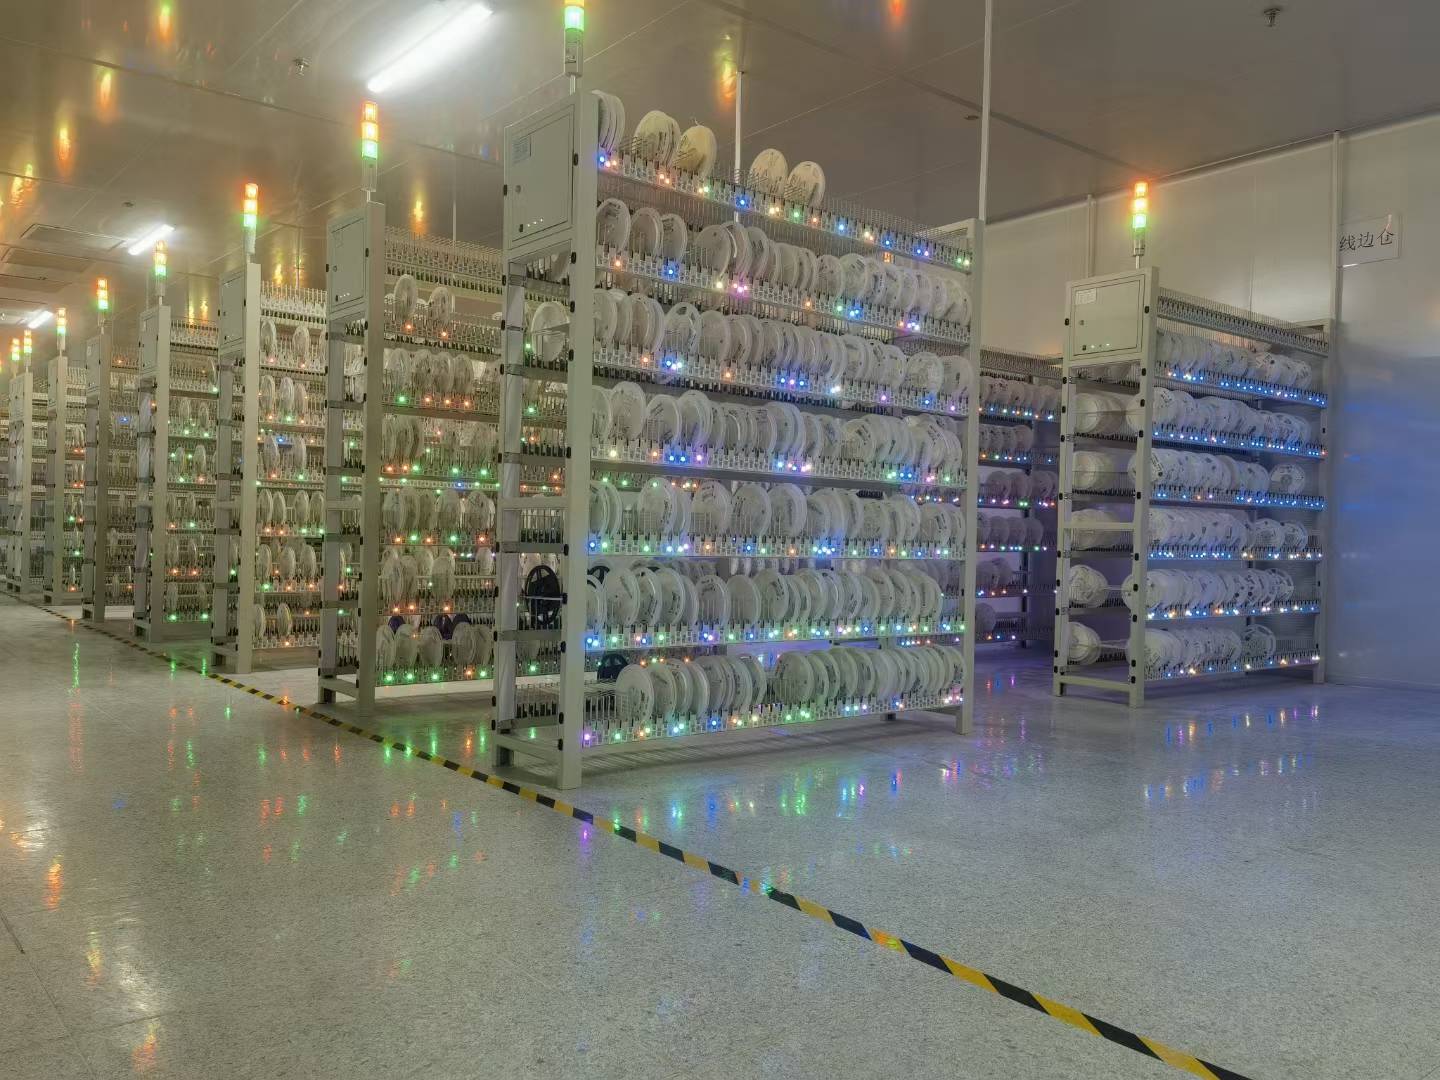
2021 年,正是疫情防控最吃紧的一段时期,一家做 PCBA 加工的工厂找到我们。他们最头疼的问题集中在 SMT 上料区:产线一天的物料需求动辄上百种料盘,分属不同的料号、批次、厂家和供应商产线;料盘从大仓库到 SMT 线边仓之后,拆包、按工位备料、按单发料、换线切换、清点库存——每一步都靠“人 + 纸质单 + 记忆”在做。当时工厂还叠加了疫情的额外压力:外地工人到岗不稳定、新人顶岗多、现场培训和老师傅带教很难正常开展;而一旦有人被封控、老员工不在,整套靠“人脑记忆”的找料发料逻辑就立刻转不动。错料一旦上到产线,往往要整批返工;临近换线时仓管员在几十列货架间来回找料,节拍被拉慢;料盘又有严格的先进先出要求,FIFO 失效会让潮湿敏感或批次敏感的物料提前过期报废。他们想要的不只是“看起来高大上”的硬件,而是一套能让找料、发料、对账、换线都“按灯走、按系统来”的完整方案——最好新人照着灯就能干、老人不在也能转,并且具备从普通款升级到带感应的高级款的演进空间。
我们为这家工厂交付了一整套“电子料盘亮灯货架 + 配套软件”。整套系统以“货位定位 + 灯光指引 + 系统防错 + 数据回写”为主线,把物料拣选从依赖仓管员记忆升级为系统引导。
硬件上,每一列货架顶端装一颗三色状态灯(红 / 橙 / 绿,整体提示该列是否有取料任务、是否完成),每一个料盘位前面都装一颗独立的可编程彩灯(红 / 绿 / 蓝 / 黄都可见),通过货架控制器接入局域网。仓管员扫一下料盘上的条码或 RFID,系统就完成“料盘 ↔ 货位”绑定,数据库里就有一条唯一记录;从大仓领出的物料经拆包后逐盘放到货位上,亮灯确认上架成功。
取料环节是这套系统的核心,也是这次设计里最讲究“粒度”的地方。当生产订单下发到 SMT 线,系统会把这张订单拆成“该取哪些料盘、取几盘、当前在哪一列哪个位”,并按先进先出规则挑出最适合的批次。每个取料批次会被系统自动分配一个颜色——属于这一批次的每一个货位上的彩灯会同时亮起同一个颜色,仓管员“看颜色找灯”就能立刻定位,几十列货架中也不会迷路。关键在于:灯是按单个货位亮的,也是按单个货位熄的。仓管员每正确拿出一盘,系统确认这一盘取对了(扫码或感应判定一致),那一个货位前面的灯就立刻熄灭;这一批里剩下的、还没取的货位继续亮着同色灯,提示“这些还没拿”。不是等整批拿完才统一熄灯,而是拿一个、熄一个,进度看得见、漏拿错拿一眼就能发现。如果扫错料、数量不对、或者拿起了不属于这一批的料盘,对应的灯不熄、反而切到警示色(红/闪),同时不入账、推消息给班组长,直到复核澄清。多个订单的取料批次颜色互不冲突,几个仓管员同时作业也不会“撞车”。
更高级的版本,我们在每一格货位上都加了感应装置:料盘一放进货位、感应到重量 / 光电 / RFID 在位,就自动写入“入库”;料盘被拿起的瞬间,感应装置先于扫码动作探测到离位事件,系统马上扣减库存并写日志。这样一来,熟练场景下仓管员可以少扫码甚至不二次扫码——放回去自动入账、拿起来自动出账;而扫码这个动作被保留下来作为“二次防呆防错”的兜底:只要扫码结果和系统判断不一致(比如扫的是 A 料盘、拿起的是 B),控制器立即切到报警状态、亮红灯、推消息给班组长,直到问题澄清。
数据层面,每一次取放动作都实时写回 WMS:哪些料盘在哪个货位上、哪些批次被消耗了多少、哪些货位空了需要补料、FIFO 是否被遵守、近期呆滞料和紧缺料分别是哪些……全部自动化、可视化。盘点从“运动式全盘扫”变成“系统始终是准的、偶尔抽样核对就行”,管理者随时打开看板就能看到真实库存与线边状态。
系统交付后,工厂的物料环节发生了几个明显变化。找料时间显著压缩:仓管员不再需要在几十列货架里凭记忆翻找,“看颜色定位、按灯熄确认”成为标准动作,平均一次取料从几十秒缩短到几秒,新员工的培训周期也明显缩短——这一点在疫情期间尤其关键:老师傅不在、新人顶岗,照着灯也能干,不会因为一个人被封控就让整条线停摆。错料事故被系统性压低:扫码复核 + 灯不熄不入账 + 离位感应的多重防呆,让错料、漏料在出库之前就被拦下来,因错料导致的整批返工基本不再发生。FIFO 不再依赖人脑记忆,而是被系统按入库时间和批次自动筛选并强制执行,潮湿敏感与批次敏感物料的过期报废大幅减少。盘点的效率与精度同步提升,库存数据始终与实物一致,管理者对 SMT 线的物料保障能力心中有数。整体上,这套方案用可量化的灯光指引与感应回写,把 PCBA 加工的“线边仓”从一道易出错的环节,变成了一道有节奏感、可视、可防错的标准化作业——也正是疫情期间那种“人靠不住、系统得顶上”的场景里,最该有的样子。
最终交付内容包括:按现场布局定制的一批电子料盘亮灯货架硬件(含主控制器、列灯、货位彩灯、感应装置,以及从普通款到带感应高级款的多档选型)、配套的上位软件系统(货位绑定、扫码上架、按单亮灯与取料批次颜色分配、先进先出、强校验与防呆、与 WMS/MES 的数据对接)、部署与对接文档、面向仓管员与班组长的操作手册,以及上线后的现场培训与运行支持。后续可按工厂节奏向智能配送 AGV、齐套齐料看板、供应商来料协同等方向继续演进。